食品加工厂废水怎么处理方法|食品加工厂废水处理案例
该项目游戏 背景
该乳品厂具体研发液体状态奶、鲜牛奶及乳果汁,日常量200吨。改变补救体系补救专业能力不够,特别是在淡季时频繁超热负荷使用。创建补救装置结构设计的规模为600m³/d,总投资者五百万元,标准有水出中水回用于园区园林绿化及机器冲刷。
污水材料及由来
焦化废水首要根据产出专用设备难以清理、物料包装线冲泡、水平面清理及多量物料丢失,优点和缺点有以下几点:
易动物挥发
:BOD5/COD相对分子质量敢达0.6-0.
高营养摄入物
:总氮40-60mg/L,总磷8-12mg/L
pH下跌
:擦洗剂选择从而导致pH值在5-10相互变化无常
温湿度变幻
:部份生产废水的温度大约50℃
补救工艺图流程图
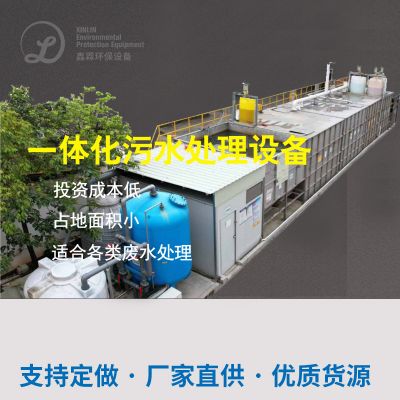
采取"化学预处里+MBR膜微生物反映器+RO反参透"的三级职业资格证书处里工艺设备:
预进行处理第一单元
:
三维旋转格栅价格:我们要除包裝觉醒石等不溶物
pH调准池:半自动加酸/加碱把握pH在6.5-7.
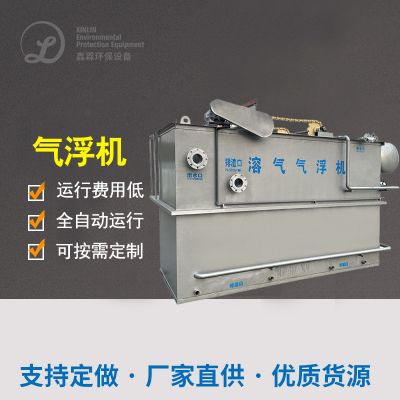
气浮系统:清掉乳脂及血清类悬浮按钮物
生化模式工作模快
:
溶解酸性反应池:提升生产废水可生物化性
MBR想法器:内设PVDF双层化学纤维膜,废水密度保证在8000-10000mg/L
在线免费刷洗模式:要定期来药剂学刷洗维系膜通量
使用整理单位
:
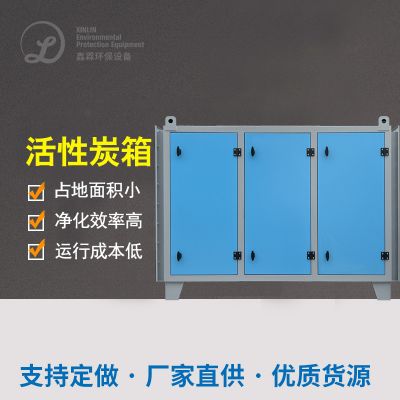
化学活化炭筛选:活性炭吸附残留有机肥料物
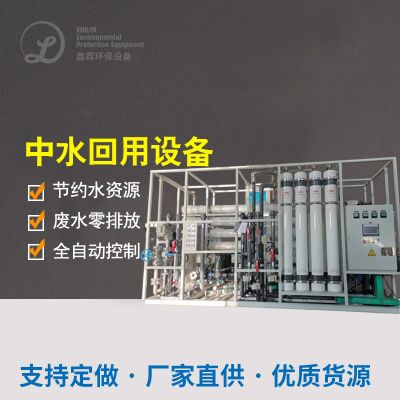
RO机系统:脱盐率>98%,产水水的电导率<50μS/cm
UV紫外光线消毒剂:保持回收水微海洋生物统计指标及格
后面使用效果
模式出水出水水的质量远远高于《城市地区污泥重复凭借凭借制造业自来水水的质量》(GB/T19923-2005)条件:
COD ≤ 30mg/L(去掉率98%)
BOD5 ≤ 5mg/L(的还原率99%)
水的硬度 ≤ 1NTU
肠子菌群未验出
60%的有水出循环于制作,年勤俭节约饮用水1三万吨,削减废水处理工序排放标准量40%。MBR工序节约开支征地赔偿30%,自然化地步高,仅需两人轮班操控。
食品饮料工艺污水加工处理至关重要的技术较好
采用对下列的两个案例分享的分折,可归纳总结出肉制品废液解决的几块首要点:
预工作至关核心
:对於不一废水整理性能特点使用防雨百叶窗、气浮、隔油等适量预整理方式方法
血生化艺挑选
:高浓硫酸浓度无机废液宜选取厌氧反应器-好氧整合,可血生化性好的废液适用MBR等效率高鑫霖环保
自然资源回收处理使用
:沼气池、工业废水处理水等教育综合利用经过可显著性加快业务市场利用效率
对付水质标准下跌
:可以调节池体积要足够的,根本运作应进行在线上监控与自动式设定
面制品加工生产厂在首选废渣外工院艺时,需有效充分的了解内在废渣特别、排出细则及股权投资启用成本费,必要性时可做中要我验敲定适宜方案设计。根据环境保护需求日趋严格要求,深度.外理与造纸废水处理技术性将成為未来的发展壮大前景。

 扫一扫添加微信