某多角度矿业品牌含氰电镀废水清理更新项目
项目背景
某生产农药中间体的精细化工厂,原有一套老旧的含氰废水处理设施无法满足现行排放标准,急需升级改造。废水主要来源于生产过程中的洗涤、冷却等工序,污染物包括氰化物、有机溶剂及重金属离子,成分复杂且浓度波动较大。
处理工艺
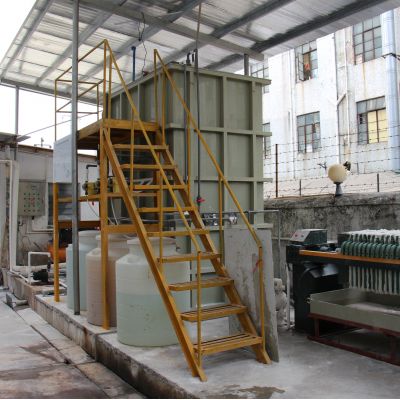
改造工程采用“改良碱性氯化+生物强化+膜生物反应器(MBR)+高级氧化与吸附耦合”的组合工艺:
换代偏碱氯化步骤:调整除甲醛除甲醛药剂加药系统比,提升CN⁻的导出效应,避免除甲醛除甲醛药剂消耗量。可以通过上下调整pH值和硫化剂加药系统量,保持氰化物在偏碱状态下被硫化为无毒无味材质。
生态学制品强化装备关键时期:在生态学化学工作段产生机械微生态学制品,提高了对难吸附塑料巧妙物的工作水平。完成驯化和养成高质量吸附塑料菌株,增加生态学制品工作设备的可靠性和工作能力。
MBR阶段中:整合MBR新技术,改善生物体工程加工成功率和溢水环境质量。MBR系统化中的膜模块可以效挪用分子生物学体工程和悬停物,事关溢水纯净明亮。
初级钝化与吸附物物性藕合时段.:分为离子液体剂的使用三氧与提高效率率吸附物物性环氧树酯结合加工处理,层次避开生物碳物和进样器氰化物。三氧在离子液体剂的使用剂使用下引发羟基公民权基,提高效率率拆分难吸附物生物碳物;吸附物物性环氧树酯则进1步避开残渣被污染的物,切实保障出液不合格。
最终处理周期:要经过砂滤和活性酶类炭滤出,保证 留水浑浊没有气味。安装在线播放监测器体系,及时监视留水水的质量,保证 保持符合标准。
处理效果
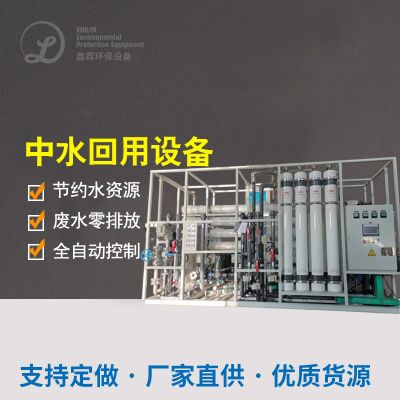
改造后,废水处理效率和出水水质显著提升,成功达到最新排放标准。工厂的环境合规性得到保障,同时通过废水回用减少了新鲜水用量,降低了运营成本,促进了企业的绿色发展。
建设项目难点
工序创新技艺:搭配改进典型的含碱氯化、生物制品增强、MBR及高等防氧化与气体吸附耦合电路技艺,实现了废渣的深层净化工程。
高效率分解枯草芽孢杆菌:加入特种车微动物,提供对难分解有机酸物的清理意识。
成本化再生通过:处置后的水工业废水处理于生孩子加工过程中,达成水成本的循环法再生通过。
自动化化追踪:設置网络监测数据软件系统,确保正确处理功能稳定性高牢靠。

 扫一扫添加微信