涂料厂粉尘废气怎么处理方法|涂料厂粉尘烟尘恶臭异味废气处理案例
案例一:某水性涂料厂树脂合成车间粉尘治理项目
项目背景
某油漆公司企业总产量能2万吨,注意产量水木制品漆。在树酯生成多种道工序中,工业原料预混(钛白粉、碳酸氢钙、亚克力酯水乳)造成很多含填充料有害气体浓硫酸浓度(TiO₂含量≥60%),生产车间有害气体浓硫酸浓度浓硫酸浓度达15-20mg/m³,出现设配水冷散热的效率下调、粉末喷涂多种道工序堵枪,且有害气体浓硫酸浓度扩撒造成该房产项目周边街道社区网络投诉。环境查重界面显示PM10尾气排放标准超支(>10mg/m³)。
废气成分来源
- 主要成分:无机填料(钛白粉、碳酸钙)扬尘、树脂乳液雾滴;
- 次要成分:挥发性有机物(VOCs,如丙烯酸酯单体、丙二醇甲醚)、静电喷涂产生的微量臭氧(O₃)。
处理工艺流程
- 源头控制:
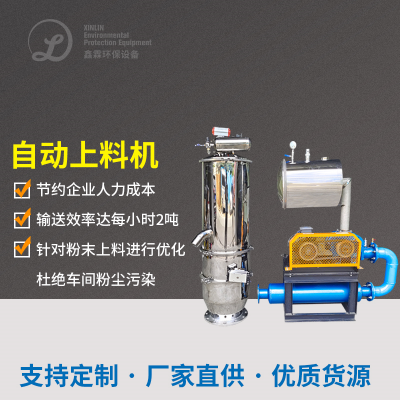
- 密闭式投料系统+负压螺旋输送,减少粉尘逸散;
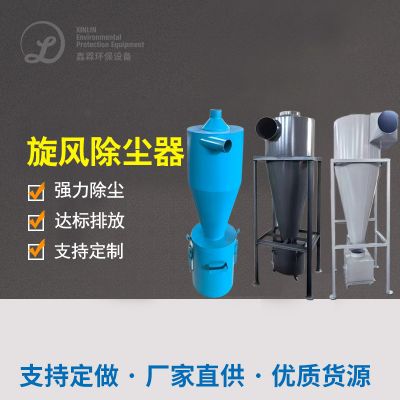
- 合成反应釜顶部安装旋风分离器,初步拦截大颗粒粉尘。
- 一级除尘:
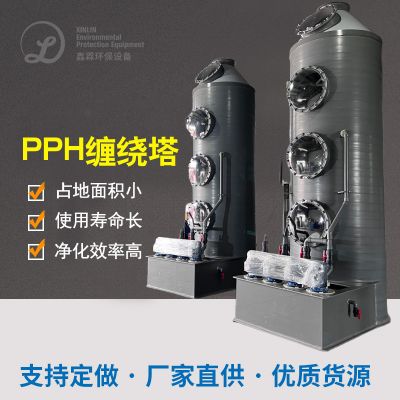
- 湿式文丘里洗涤塔:通过雾化水幕捕集5-50μm颗粒,去除率≥90%;
- 二级净化:
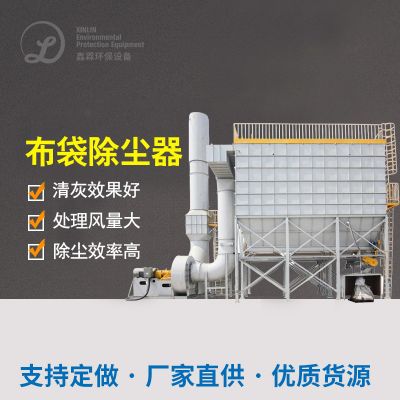
- 布袋除尘器(防静电涤纶针刺毡滤袋):过滤1-5μm细粉,效率≥95%;
- 深度处理:
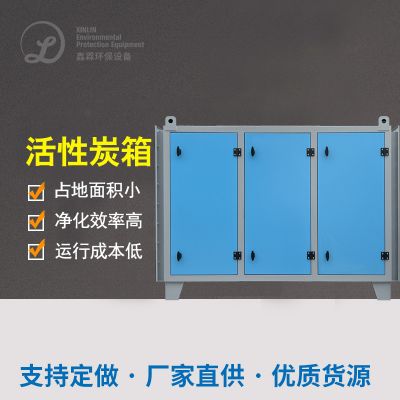
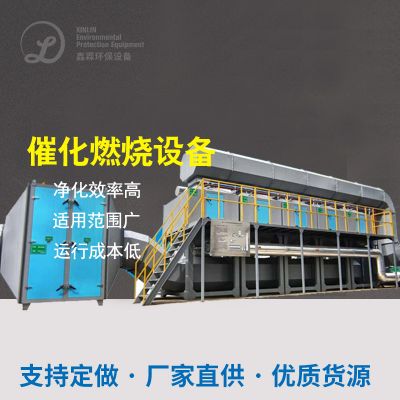
- 活性炭吸附+催化燃烧(CO炉):同步吸附VOCs并催化分解为CO₂/H₂O,出口VOCs浓度≤20mg/m³。
最终效果
- 车间粉尘浓度降至1.2mg/m³,达到《涂料、油墨及胶粘剂工业大气污染物排放标准》(GB 37824-2019);
- VOCs减排量达12吨/年,喷涂工序堵枪率降低80%;
- 系统运行能耗降低25%,投资回收期15个月。
案例二:某溶剂型汽车涂料厂调漆废气综合治理项目
项目背景
某小车涂料上企业的调漆生产线上用到大批生物碳石油醚(甲苯、二甲苯、乙酸丁酯),混和攪拌时引发高含量VOCs(基线含量>500mg/m³)及几瓶色浆灰尘(带铅铬黑、生物碳紫等)。应有除理系统软件仅用活性酶炭树脂吸附,过剩后的频繁进行更换,行驶制造费高且的存在分批污染破坏风险隐患。
废气成分来源
- 核心污染物:有机溶剂挥发(VOCs占比80%)、颜料研磨产生的超细颗粒(PM2.5,含重金属);
- 伴生污染物:高温搅拌产生的氮氧化物(NOx)及臭氧(O₃)。
处理工艺流程
- 预处理:
- 冷凝回收装置:对高沸点溶剂(如二甲苯)进行冷凝回收,回收率≥70%;
- 除尘脱附:
- 脉冲布袋除尘器(覆膜PTFE滤袋):拦截0.3μm以上颗粒,效率≥99.5%;
- VOCs深度处理:
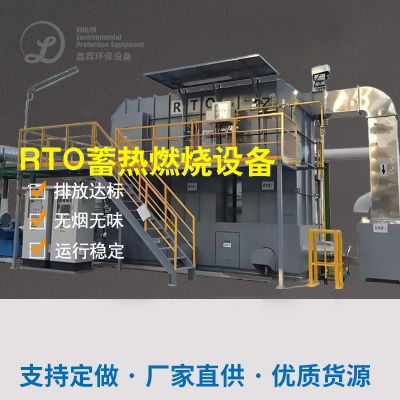
- RTO蓄热燃烧炉(950℃):彻底分解VOCs,热能回用于调漆车间供热;
- SCR脱硝装置:选择性催化还原NOx至<30mg/m³。
最终效果
- VOCs排放浓度≤15mg/m³,颗粒物浓度≤5mg/m³,满足《大气污染物综合排放标准》(GB 16297-1996);
- 溶剂年回收价值超200万元,NOx减排90%;
- 彻底消除异味扰民问题,获评A级绩效企业。
技术选型要点
- 粉尘与VOCs协同治理:
- 高浓度VOCs优先采用冷凝+RTO组合工艺,低浓度VOCs适用活性炭吸附+CO催化燃烧;
- 含重金属粉尘需选用防腐蚀滤材(如PTFE覆膜),避免重金属渗出污染。
- 防爆与安全性:
- 溶剂型涂料废气需配置泄爆片、惰性气体保护系统,符合《粉尘防爆安全规程》(GB 15577-2018);
- RTO焚烧温度需严格控制在800-1000℃,防止二噁英生成。
- 资源化利用:
- 优先回收高价值溶剂(如甲苯),降低运行成本;
- 余热回收可提升系统整体能效(节能率≥30%)。
顺利通过以下案例分析可以看出,漆厂有害气体净化需依照有机溶剂形态与有害气体性能,运用“物理防御短信拦截+化工化解+物资收集”多级别水平,具备健康合规经营性与经济性整体。

 扫一扫添加微信